Bir Nauta Nasıl Üretilir? RTM, Vakum İnfüzyon ve El Yatırması
Kalıptan denize: jelkot, üç laminasyon yöntemi, takviye bölgeleri, marin malzeme ve CE testleri — bir fiber gövdenin kalitesini belirleyen kararlar.
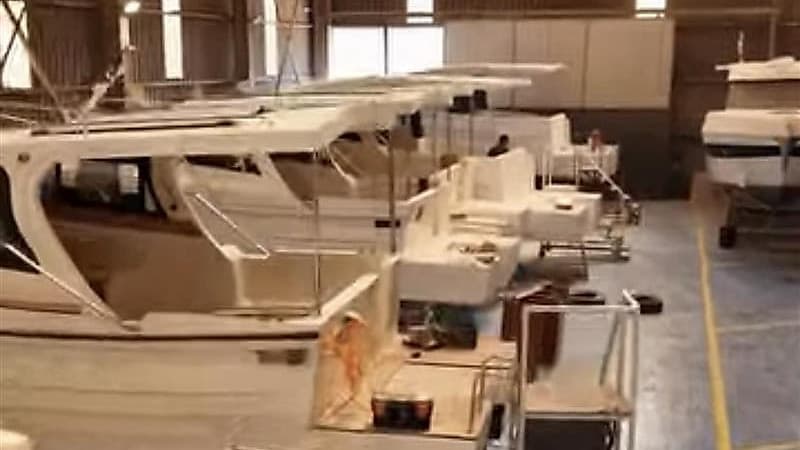
Bir fiber teknenin kalitesi, teslim edildiği gün anlaşılmaz. Beşinci yılda, altı jelkot mikro çatlağı çıktığında ya da hiç çıkmadığında anlaşılır. O farkı belirleyen şey, gövdenin nasıl laminatlandığıdır.
Nauta Marin 1999'dan bu yana Gebze'deki kendi tersanesinde üretim yapıyor. Bu yazıda bir teknenin kalıptan denize kadar geçtiği yolu ve her adımda hangi kararın neyi belirlediğini anlatıyoruz.
Önce kalıp
Her fiber tekne bir kalıbın kopyasıdır. Kalıbın yüzey kalitesi, üretilecek her teknenin yüzey kalitesidir — kalıptaki bir kusur, o kalıptan çıkacak tüm gövdelerde tekrarlanır.
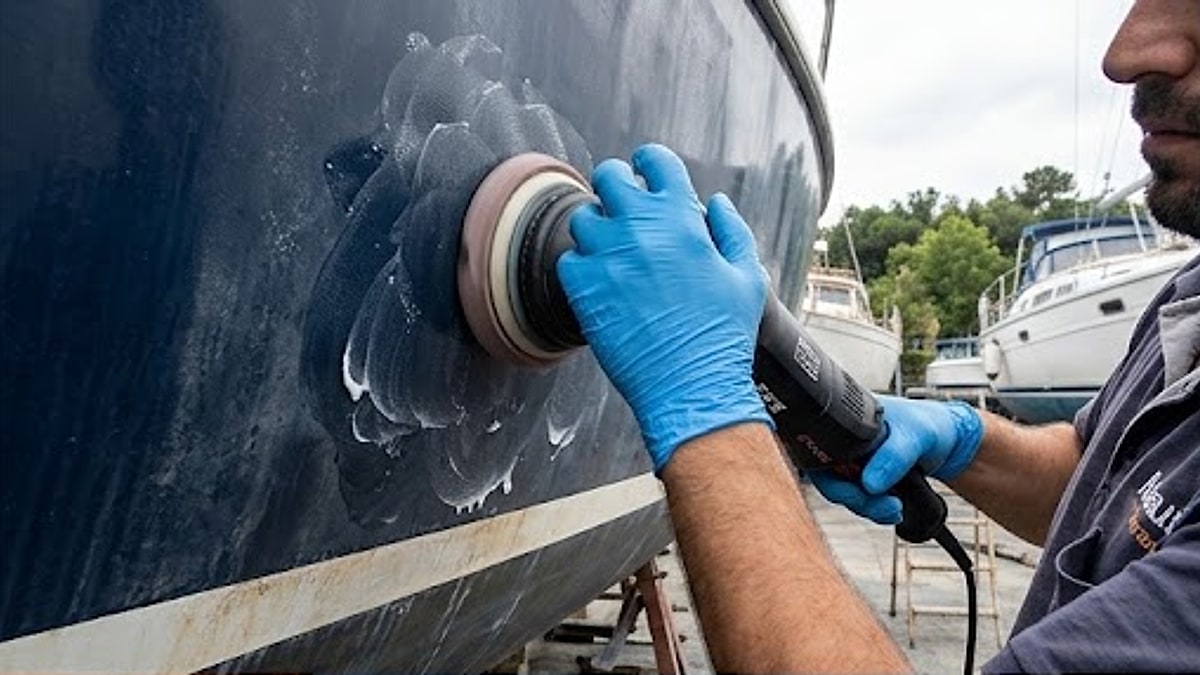
Bu yüzden kalıp bakımı üretim disiplininin görünmeyen ama en belirleyici parçası. Kalıp her kullanımdan önce temizlenir, cilalanır ve ayırıcı (release) uygulanır. Ayırıcı katmanı, gövdenin kalıptan hasarsız çıkmasını sağlar; eksik uygulanırsa hem gövde hem kalıp zarar görür.
Jelkot: ilk kat, en dıştaki kat
Kalıba ilk uygulanan malzeme jelkottur — ve sırası ters gelebilir, çünkü jelkot teknenin en dış yüzeyi olacak katmandır. Fiber tekne içten dışa değil, dıştan içe üretilir.
Jelkotun görevi çift yönlü: rengi ve parlaklığı vermek, ve altındaki laminatı UV ile sudan korumak. Kalınlığı kritiktir — ince kalırsa altı görünür ve çabuk aşınır, kalın atılırsa kırılganlaşır ve çatlar.
Jelkotun neden zamanla matlaştığını ve nasıl geri kazanıldığını jelkot neden matlaşır yazımızda, yüzey onarımını jelkot çizik ve çatlak tamiri yazımızda ayrıca ele aldık.
Üç laminasyon yöntemi, üç farklı iş
Nauta gövdelerinde üç yöntem birlikte kullanılıyor. Bunlar birbirinin alternatifi değil; her biri farklı bir bölgenin doğru çözümü.
RTM — kapalı kalıpta reçine transferi
RTM (Resin Transfer Molding), cam elyaf takviyenin iki kalıp yüzeyi arasına yerleştirilip reçinenin basınçla enjekte edilmesi yöntemi.
Ne sağlar? Kapalı kalıp, reçine oranını üretimden üretime aynı tutar. Elle yatırmada reçine miktarı ustanın o günkü işine göre bir miktar değişir; kapalı kalıpta değişmez. Sonuç: üniform et kalınlığı ve öngörülebilir mukavemet.
İkinci faydası: her iki yüzey de kalıba baktığı için parça iki taraftan da düzgün çıkar. Görünür yüzeyi olan parçalarda bu doğrudan bitiş kalitesi demek.
Üçüncüsü çalışma ortamı: kapalı kalıpta stiren buharı dışarı çıkmaz. Bu hem çevresel hem işçi sağlığı açısından belirleyici bir fark.
Vakum infüzyon — havayı çekip reçineyi emdirmek
Vakum infüzyonda kuru elyaf takviye kalıba yerleştirilir, üzeri vakum torbasıyla kapatılır, içerideki hava çekilir ve reçine bu vakumla laminatın içine emdirilir.
Neden önemli? Kompozitin düşmanı boşluktur. Laminat içinde kalan hava kabarcıkları, malzemenin mukavemetini düşürür ve zamanla nem tutarak osmoza zemin hazırlar. Vakum, havayı reçine girmeden önce ortadan kaldırır.
İkinci kazanç reçine oranı. Elle yatırmada laminat gereğinden fazla reçine tutar; fazla reçine ağırlık demektir ama mukavemet katmaz. İnfüzyonda oran optimuma yakın kalır: daha hafif, daha güçlü gövde.
Aynı boy ve aynı motorla, hafif gövde daha az yakıt yakar ve daha kolay plana geçer. İnfüzyonun faydası kâğıt üzerinde kalmaz, seyirde hissedilir.
El yatırması — ustanın işi
Karmaşık geometriler, dar köşeler, takviye bölgeleri ve özel tasarım talepleri elle laminatlanır.
Bu "eski yöntem" değil, doğru yöntem: bir kalıbın giremeyeceği ya da vakumun eşit yayılamayacağı yerlerde deneyimli bir usta, makineden daha iyi sonuç verir. Katman katman kontrol edilir, reçine oranı gözle ve elle denetlenir.
Nauta'da el yatırması, seri üretimin açığını kapatmak için değil, seri üretimin ulaşamadığı yerler için kullanılıyor.
Takviye bölgeleri: sonradan eklenemeyen kararlar
Gövdenin bazı noktaları, üretim sırasında düşünülmezse sonradan düzeltilemez.
Motor kaidesi. Motor yükü ve titreşimi geniş bir alana dağıtılmalı. Kaide laminata gövde üretilirken bağlanır.
Irgat ve demirleme donanımı. Baş üstündeki ırgat, zincir stoperi ve halat gözleri altlarındaki takviye plakalarıyla laminata bağlanır. Yükün tek noktaya binmemesi burada belirlenir.
Güverte-gövde birleşimi. İki büyük parçanın birleştiği hat, teknenin en çok zorlanan yerlerinden biri. Yapıştırma ve mekanik bağlantı birlikte kullanılır.
Deniz vanaları ve geçişler. Gövdeyi delen her nokta çevresinden takviyelenir.
Kablo ve hortum güzergâhları. Bunların üretim sırasında planlanması, sonradan çekilecek her kablonun bir uzlaşma olmasını önler. Bir teknede "sonradan eklenmiş" hissi veren şey genellikle budur.
Güverte, iç mekân ve donanım
Gövde ve güverte ayrı kalıplardan çıkar, sonra birleştirilir. Ardından iç yapı gelir: perde duvarlar, mobilya, döşeme, tesisat ve elektrik.
Bu aşamada sipariş bilgisi devreye girer. Nauta teknelerinde gövde standart, donanım siparişe göre kuruluyor: motor tipi ve gücü, seyir elektroniği, döşeme kumaşı, bimini ölçüsü, baş pervanesi, jeneratör, klima gibi kalemler üretim planına baştan işleniyor.
Elektrik tesisatı bu noktada kuruluyor — nasıl kurulduğunun uzun vadeli önemi için tekne elektrik tesisatı yazımıza bakabilirsiniz.
Malzeme: laminatın içindekiler
Reçine, cam elyaf takviyeler ve karbon elyaf sistemleri ASTM, ISO ve DNV standartlarında sertifikalı tedarikçilerden alınıyor; tüm malzemeler %100 marine-grade.
Bu bir pazarlama ifadesi değil, ölçülebilir bir fark: marin sertifikalı reçine tuzlu su ve UV altında farklı davranır, marin sertifikalı paslanmaz farklı alaşımdır, marin kablo farklı izolasyona sahiptir. Aynı işi gören "endüstriyel" muadilleri kuru ortamda sorunsuz çalışır, denizde birkaç sezonda teslim olur.
Malzeme seçiminin tekne ömrüne etkisini %100 marin malzeme ve CE sertifikası yazımızda ayrıca anlattık.
CE sertifikası ve testler
Tüm Nauta modelleri AB gezi teknesi direktifine (2013/53/EU) uygun tasarlanıyor ve CE belgesiyle teslim ediliyor.
CE, teknenin hangi koşullar için tasarlandığını da tanımlar — tasarım kategorisi (A/B/C/D), azami yolcu sayısı ve azami yük, üretici plakasında yazar. Bu rakamlar teknenin sınırıdır ve seyir kararlarınızın temelidir.
Teslim öncesinde her tekne motor, sistem ve su geçirmezlik testlerinden geçiyor. Bu aşama, üretimin son adımı değil, ilk gerçek kontrolü: laminattan tesisata kadar yapılan her şey burada suyla sınanıyor.
Kür ve zaman: acele edilemeyen kısım
Kompozit üretiminin en çok sıkıştırılmak istenen, en az sıkıştırılabilen aşaması kürdür.
Reçine karıştırıldığı anda kimyasal tepkime başlar ve laminat sertleşir. Ama sertleşmek ile tam mukavemete ulaşmak aynı şey değil: laminat elle sert hissedildikten sonra bile iç yapısı günlerce olgunlaşmaya devam eder. Sıcaklık ve nem bu süreyi doğrudan etkiler.
Bu yüzden atölye ortamının kontrollü olması gerekir. Çok soğuk bir ortamda kür yavaşlar ve eksik kalır; çok sıcakta hızlanır ve iç gerilme bırakır. İkisi de yıllar sonra ortaya çıkan sorunların kaynağıdır.
Üretim planında kür süresine ayrılan zaman, dışarıdan bakınca "boş bekleyen tekne" gibi görünür. Aslında gövdenin kalitesinin belirlendiği aşama tam olarak orasıdır.
Kalite kontrol nerede yapılır?
Kompozitte hatanın en pahalı özelliği şu: laminat kapandıktan sonra görünmez. Bu yüzden kontrol sonda değil, her aşamada yapılır.
Malzeme girişinde: parti numarası, sertifika ve son kullanma tarihi. Ömrünü doldurmuş reçine düzgün kür yapmaz.
Kalıp hazırlığında: yüzey temizliği ve ayırıcı kontrolü.
Jelkot sonrası: kalınlık ölçümü ve yüzey kontrolü.
Laminasyon sırasında: katman sırası, elyaf yönü, reçine oranı; infüzyonda vakum kaçağı testi.
Birleştirmede: güverte-gövde hattı ve takviye bağlantıları.
Teslim öncesi: motor, sistem ve su geçirmezlik testleri.
Bu zincirin her halkası, bir sonrakinin üzerine kapanmadan önce kontrol edilir — çünkü sonrasında açmak, yeniden yapmak demektir.
Tersane: 60 kişi, 720'den fazla tekne
Nauta Marin 1999'da Gebze'de kuruldu. 2000'ler boyunca filo büyüdü — 7.80 Hera, 8.80 Nautica ve Poseidon 35 tersaneden denize indi — ve üretim RTM ile vakum infüzyon teknolojilerine ölçeklendi.
Bugün mühendis, tasarımcı ve usta zanaatkârdan oluşan 60 kişilik kadro, 27 yılda 720'den fazla tekneyi denizle buluşturdu. Üretimin tamamı Gebze/Kocaeli'deki kendi tersanemizde yapılıyor.
Bu neden sizin için önemli?
Üretim yöntemi, tekne satın alırken kontrol edilebilecek en somut kalite göstergelerinden biri. Bakılacaklar:
• Laminasyon yöntemi ne? İnfüzyon ve RTM, reçine oranını öngörülebilir kılar.
• Malzeme sertifikaları var mı? "Marine-grade" iddiası belgeyle desteklenmeli.
• CE belgesi ve tasarım kategorisi ne? Plakada yazan rakamlar teknenin sınırıdır.
• Takviye bölgeleri nasıl çözülmüş? Irgat ve motor kaidesi altındaki takviye, gövdeyi açmadan sorularak öğrenilir.
• Teslim öncesi hangi testler yapılıyor?
İkinci el bir tekne bakıyorsanız da aynı sorular geçerli — ekspertiz sürecinin tamamını tekne alırken nelere dikkat etmeli yazımızda ele aldık.
Sonuç
İyi bir fiber gövde, tek bir teknolojiden değil, doğru yöntemin doğru yerde kullanılmasından çıkar. Kapalı kalıp tekrarlanabilirliği, vakum infüzyon hafifliği ve mukavemeti, el yatırması ise makinenin ulaşamadığı yerlerdeki kaliteyi veriyor.
Aradaki farkı ilk gün göremezsiniz. Beşinci yılda, teknenin size ne kadar iş çıkardığında görürsünüz.
Model bazında ne üretildiğini görmek için modeller sayfamıza, tersaneyi yerinde görmek için iletişim sayfamıza bakabilirsiniz.