Krom ve Paslanmaz Bakımı: Lekelenme Neden Olur
Paslanmaz çelik neden paslanır? Çay lekesi denen kahverengi izlerin nedeni, doğru temizlik sırası ve 316 ile 304 arasındaki fark.
Paslanmaz çelik paslanmaz diye bilinir ama teknede en sık sorulan sorulardan biri "paslanmazım neden paslandı" olur. Cevap malzemede değil, kimyada.
Paslanmaz neden paslanmaz — ve neden bazen paslanır?
Paslanmaz çeliğin içindeki krom, havadaki oksijenle birleşerek yüzeyde son derece ince ve saydam bir krom oksit tabakası oluşturur. Bu tabaka kendini onarır: yüzey çizildiğinde oksijen değdiği anda yeniden oluşur.
Ancak bu onarım için oksijen gerekir. Oksijenin ulaşamadığı yerde tabaka yenilenemez ve orada korozyon başlar. Teknede bu koşulun oluştuğu üç yer vardır:
• Tuz kabuğunun altı. Kuruyan tuz yüzeye yapışır ve altına oksijen girmez.
• Sıkışık aralıklar. Rot başı, mafsal, halat gözü, vida dibi — su girip çıkamadığı yerler.
• Farklı metal teması. Paslanmaz ile alüminyum ya da bakır alaşımı doğrudan temas ederse galvanik çift oluşur ve zayıf metal kurban edilir.
Yani paslanmazın düşmanı deniz suyu değil, kuruyup üstünde kalan deniz suyudur.
"Çay lekesi" nedir?
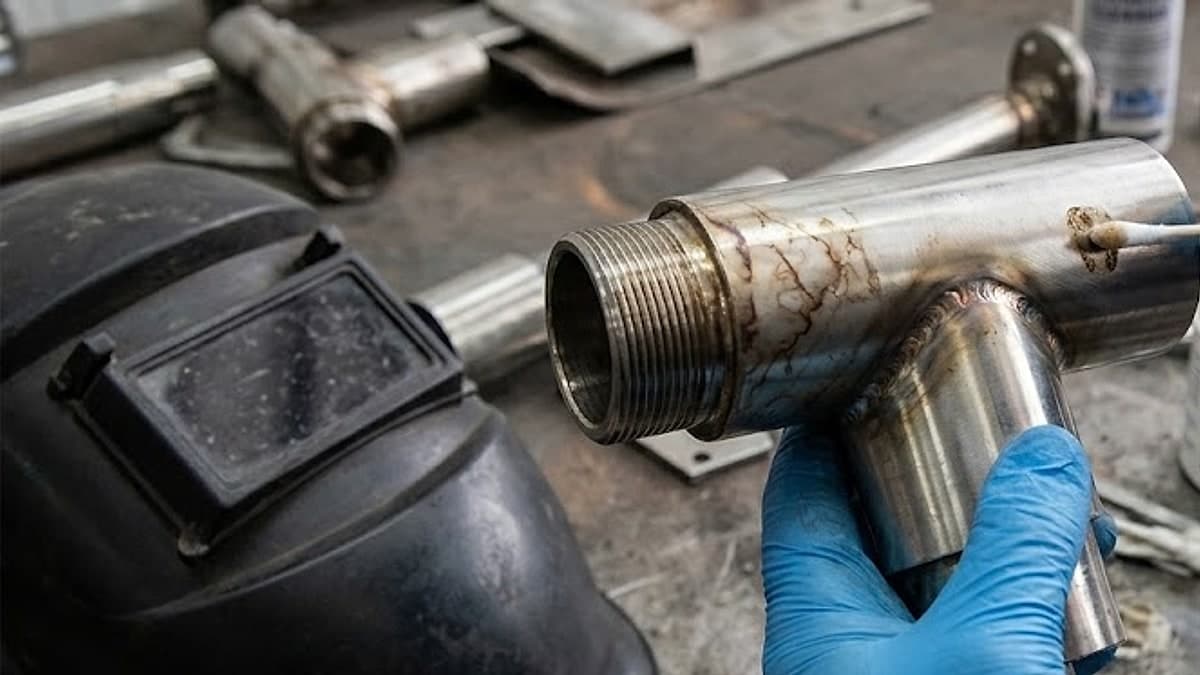
Paslanmaz yüzeylerde görülen kahverengi-turuncu, ince film hâlindeki lekeye denizcilikte çay lekesi (tea staining) denir. Gerçek pas değildir: yüzeydeki demir parçacıklarının oksitlenmesidir ve derine inmez.
Kaynağı genellikle dışarıdandır — zımpara tozu, kesme kıvılcımı, marina ortamındaki demir tozu. Yüzeye kondukları yerde paslanır ve paslanmazı paslanmış gibi gösterirler.
İyi haber: yüzeyseldir ve doğru ürünle çıkar. Kötü haber: temizlenmezse altındaki oksit tabakayı bozar ve zamanla gerçek çukur korozyonuna (pitting) zemin hazırlar.
Temizlik sırası
1. Tatlı su. Her denizden dönüşte tuzu durulayın. Bakımın yüzde sekseni budur ve hiçbir ürün gerektirmez.
2. Yumuşak temizlik. pH-nötr marin şampuan ve mikrofiber bez. Bulaşık teli, çelik yün ve aşındırıcı sünger kullanmayın — yüzeyi çizmekle kalmaz, üzerinde demir parçacığı bırakır ve yeni leke kaynağı olurlar.
3. Leke sökücü. Çay lekesi için paslanmaza özel, oksalik ya da fosforik asit bazlı marin ürünler kullanın. Ürünü sürün, belirtilen süre bekleyin, bol tatlı suyla durulayın. Klor bazlı hiçbir şey kullanmayın: çamaşır suyu paslanmazın oksit tabakasını doğrudan bozar.
4. Pasivasyon ve koruma. Temizlik sonrası yüzeye krom/inox koruyucu ya da ince bir marin vaks çekin. Bu, tuzun doğrudan yüzeye tutunmasını zorlaştırır ve bir sonraki temizliği kolaylaştırır.
5. Çukur korozyon varsa. Yüzey pürüzlenmiş, iğne deliği gibi çukurlar oluşmuşsa iş temizlikten çıkar; ince zımpara ve pasivasyon gerekir, ağır durumda parça değişir.
316 mı 304 mü?
Teknede iki kalite karşınıza çıkar ve fark önemlidir.
304, molibden içermez. Tatlı su ve iç mekân için uygundur, deniz ortamında zamanla lekelenir.
316, içinde molibden bulunur ve klorüre — yani deniz suyuna — belirgin biçimde daha dayanıklıdır. Güverte donanımı, korkuluk, halat gözü, bağlantı elemanları deniz teknelerinde 316 olmalıdır.
Görünüşleri aynıdır; ayırmanın pratik yolu yoktur. Bu yüzden yedek parça alırken kaliteyi sormak gerekir. Ucuz bulduğunuz bir korkuluk ayağı 304 çıkarsa ilk sezonda lekelenir.
Nauta teknelerinde deniz suyuyla temas eden donanımda 316 kullanılır; bu, birkaç yıl sonra fark edilen ama satın alırken görünmeyen bir kalite farkıdır.
Çukur korozyon (pitting): ciddi olan bu
Çay lekesi yüzeyseldir ve çıkar. Asıl dikkat edilmesi gereken çukur korozyondur.
Yüzeyde iğne deliği gibi küçük çukurlar oluşur ve bunlar derine iner. Görünen kısım küçüktür ama altta genişleyerek ilerler — buzdağı gibi. Bir korkuluk ayağı ya da halat gözü dışarıdan sağlam görünürken içeriden zayıflamış olabilir.
Nedeni: oksijenin ulaşamadığı yerde krom oksit tabakası yenilenemez. Tuz kabuğunun altı, sıkışık aralıklar ve durgun su birikintileri tipik başlangıç noktalarıdır.
Ne yapılır:
• Erken aşamada: ince zımpara ile çukurlar temizlenir, ardından pasivasyon (asit bazlı ürünle oksit tabakasının yeniden oluşturulması) yapılır.
• İlerlemişse: parça değiştirilir. Yük taşıyan bir parçada (korkuluk ayağı, halat gözü, mapa) risk almayın.
Kritik nokta: çukur korozyon görülen bir parçanın yük taşıyıp taşımadığına bakın. Dekoratif bir parçada kozmetik sorundur; korkuluk ayağında güvenlik sorunudur.
Kaynak bölgeleri ve ısı rengi
Paslanmaz parçalarda kaynak yapılan yerler korozyona en açık bölgelerdir.
Kaynak sırasında ısınan metal, krom oksit tabakasını kaybeder ve yüzeyde mavi-sarı bir "ısı rengi" bırakır. Bu renkli bölge, çevresindeki metalden belirgin biçimde daha korozyona açıktır.
Düzgün üretimde kaynak sonrası pasivasyon yapılır: asitle temizlenip oksit tabakasının yeniden oluşması sağlanır. Bu adım atlanırsa parça bir sezon içinde kaynak hattı boyunca paslanmaya başlar.
Yeni bir donanım aldığınızda kaynak bölgelerine bakın: mavi-sarı ısı rengi hâlâ duruyorsa pasivasyon yapılmamış demektir. Kendiniz de paslanmaza uygun bir asit bazlı ürünle bu işlemi yapabilirsiniz.
Neyle temizlenmez: kaçınılacaklar listesi
Paslanmaz bakımında yanlış ürün, hiç bakım yapmamaktan daha çok zarar verir.
Çelik yün ve bulaşık teli. Yüzeyi çizmekle kalmaz, üzerinde demir parçacığı bırakır. O parçacıklar paslanır ve paslanmazı paslanmış gibi gösterir — çay lekesinin en sık yapay nedeni budur.
Klor ve çamaşır suyu. Krom oksit tabakasını doğrudan bozar. Paslanmazın kendini koruma mekanizmasını devre dışı bırakır ve çukur korozyona zemin hazırlar.
Tuz ruhu ve güçlü asitler. Lekeyi çıkarır ama yüzeyi de aşındırır ve arkasında daha savunmasız bir metal bırakır.
Aşındırıcı krem temizleyiciler. Yüzeyi matlaştırır; mat yüzey daha çok kir tutar ve döngü hızlanır.
Aynı bezi hem çelik hem paslanmaz için kullanmak. Bez, çelikten aldığı parçacıkları paslanmaza taşır.
Doğrusu: pH-nötr marin şampuan, mikrofiber bez ve gerektiğinde paslanmaza özel oksalik/fosforik asit bazlı leke sökücü. Bu üçü işin tamamını görür.
Farklı metallerin bir arada durması
Teknede paslanmaz tek başına yaşamaz; alüminyum, bronz ve galvaniz parçalarla yan yana durur. Tuzlu su bu metaller arasında elektrik iletir ve galvanik çift oluşur — biri kurban edilir.
Sıralama kabaca şöyledir: paslanmaz ve bronz asil (korunur), alüminyum ve çinko aktif (erir).
Pratik sonuçlar:
• Alüminyum bir direği paslanmaz cıvatayla bağlarsanız alüminyum cıvatanın çevresinden erimeye başlar. Araya izolasyon (naylon pul, izolasyon bandı ya da uygun macun) koyun.
• Anotlar bilerek kurban edilir. Çinko anot, gövdedeki asil metalleri korumak için erir. Erimesi normaldir; erimemesi sorundur (bağlantısı kopmuş olabilir).
• Anotların beklenenden hızlı erimesi elektrik kaçağını işaret edebilir — bu durumda elektrik tesisatı tarafına bakılmalıdır.
Krom ile paslanmaz aynı şey değil
Günlük konuşmada ikisi karıştırılır ama teknede farkları önemlidir.
Paslanmaz çelik (inox). Kendisi alaşımdır; koruma özelliği metalin içindedir. Yüzeyi çizilse bile krom oksit tabakası yeniden oluşur. Güverte donanımının tamamı bundan yapılır.
Krom kaplama. Altta genellikle pirinç ya da çelik vardır, üstüne ince bir krom katmanı kaplanmıştır. Parlaklığı yüksektir ama koruma yalnız o ince katmandadır. Katman çizilir ya da delinirse altındaki metal doğrudan deniz suyuyla temas eder ve hızla bozulur; kaplama kenarlarından kabarmaya başlar.
Pratik ayrım: kabarma ve pul pul dökülme görüyorsanız o parça krom kaplamadır. Paslanmaz kabarmaz, lekelenir ya da çukurlaşır.
Teknede deniz suyuyla temas eden yerlerde krom kaplama parça kullanmayın. İç mekân aksesuarlarında sorun çıkarmaz.
Yeni donanım alırken sorulacak üç soru
1. Kalite 316 mı? Deniz suyuyla temas eden her parçada cevap "evet" olmalı. 304 tatlı su ve iç mekân içindir.
2. Kaynak sonrası pasivasyon yapıldı mı? Kaynak bölgesinde mavi-sarı ısı rengi duruyorsa yapılmamıştır.
3. Yüzey işlemi ne? Ayna parlaklığı güzel görünür ama her çiziği gösterir; fırçalanmış (satine) yüzey bakımı daha affedicidir ve teknede genellikle daha uzun süre iyi durur.
Bu üç sorunun net cevabını veremeyen bir satıcıdan yük taşıyan parça almayın.
Yıllık bakım takvimi
Paslanmaz bakımı zaman almaz, düzen ister.
Her seyirden sonra (2 dakika): tuzu tatlı suyla durulayın. Bakımın yüzde sekseni budur ve hiçbir ürün gerektirmez.
Ayda bir (15 dakika): pH-nötr marin şampuan ve mikrofiber bezle silin. Leke başlamış noktaları not edin.
Sezon başı ve sonu (1 saat): detaylı temizlik, leke sökücü uygulama, koruyucu ya da vaks çekme, çukur korozyon kontrolü.
Yılda bir: kaynak bölgeleri ve yük taşıyan parçaların gözden geçirilmesi.
Kışlamaya girerken donanımın tuzdan tamamen arındırılması özellikle önemlidir. Tekne kışı tuz kabuğuyla geçirirse, oksijenin ulaşamadığı o kabuğun altında aylarca korozyon ilerler ve bahar temizliği çok daha ağır olur.
Nerede sorun çıkar, önden bilin
Bakımda önce şu noktalara bakın; leke ilk oralarda başlar:
• Korkuluk ayaklarının güverteye oturduğu yer
• Halat gözlerinin ve koç boynuzlarının dip kısmı
• Bimini mafsalları ve kilit pimleri
• Kaportanın menteşe ve kilit dilleri
• Irgat çevresi ve zincir kutusu ağzı
Bu noktaların ortak özelliği su tutması ve oksijenin zor ulaşmasıdır.
Yıllık düzen
Sezon açılışında bir kez detaylı temizlik ve koruma, sezon boyunca her dönüşte tatlı su duşu. Bu iki alışkanlık paslanmaz donanımın on yıl boyunca ilk günkü gibi kalmasına yeter.
Kışlamaya girerken donanımın tuzdan tamamen arındırılması özellikle önemlidir — tekne kışı tuz kabuğuyla geçirirse bahar temizliği çok daha ağır olur. Kışlama sırası ve kontrolleri için kışlama rehberimize bakabilirsiniz.