Jelkot Neden Matlaşır ve Çatlar? Üreticinin Gözünden
Jelkot yüzeyi kalıpta oluşur. Matlaşmanın, tebeşirlenmenin, örümcek çatlaklarının ve osmoz kabarcıklarının nedenleri; hangisi gerçekten sorun?
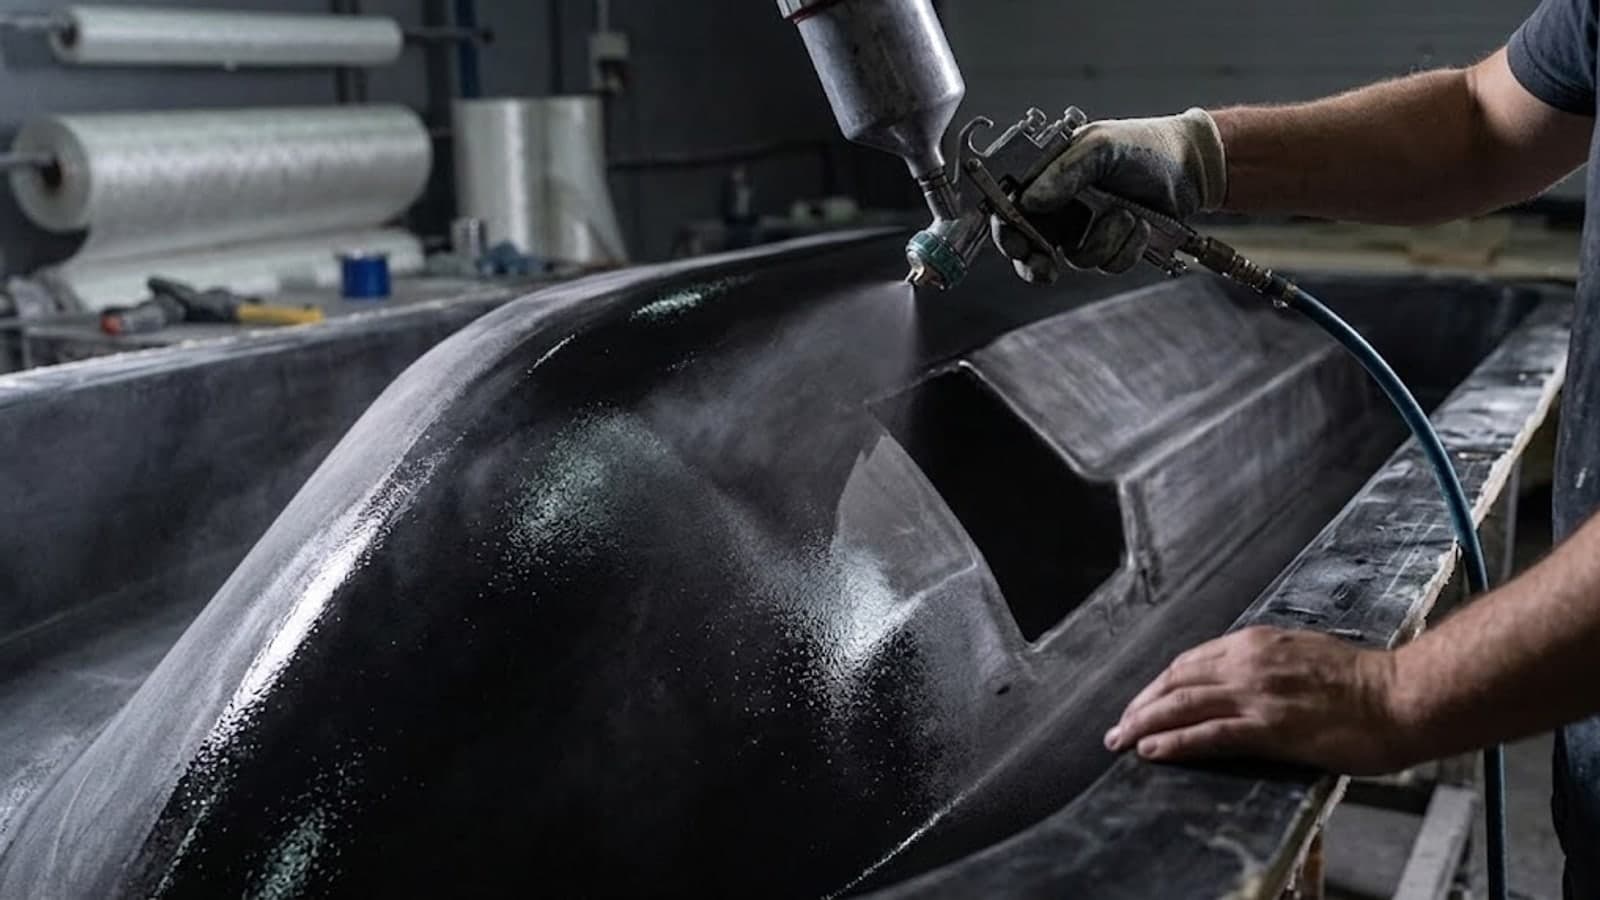
Jelkot bir boya değildir. Tekneniz kalıptan çıkarken en dışta kalan katman odur ve boyanın aksine gövdenin üstüne sürülmez — kalıba ilk o püskürtülür, laminasyon onun arkasına gelir. Yani teknenin dışarıdan gördüğünüz yüzeyi, üretimde yapılan ilk iştir.
Bu ayrım pratikte çok şey değiştirir. Boya aşındığında altından astar çıkar; jelkot aşındığında altından cam elyafı çıkar. Bu yüzden jelkot bakımı "güzel görünsün" meselesi değil, gövdenin su geçirmez dış kabuğunu korumak demektir.
Bu yazıda yüzeyde görebileceğiniz dört farklı bozulmayı ayırt etmeyi ve hangisinin gerçekten müdahale gerektirdiğini anlatıyoruz.
Jelkot neden matlaşır?
Parlaklık, jelkotun en üst birkaç mikronundaki pürüzsüzlükten gelir. Işık düzgün bir yüzeyden düzgün yansır; yüzey mikroskobik ölçekte bozulduğunda ışık dağılır ve göz bunu "mat" olarak okur.
O tabakayı bozan üç etken var:
• Ultraviyole. Güneş, jelkottaki polyester reçinenin moleküler bağlarını yavaşça kırar. Türkiye kıyılarında bu süreç kuzey Avrupa'ya göre belirgin biçimde hızlı işler; Ege ve Akdeniz'de yıllık UV dozu Karadeniz'in üzerindedir.
• Tuz ve mineral. Deniz suyu kuruduğunda geride tuz kristali bırakır. Bu kristaller sertliği yüksek parçacıklardır; her silme hareketi yüzeyde mikro çizik açar. Kuru bezle tuzlu yüzey silmek, ince zımpara yapmakla aynı etkiyi üretir.
• Yanlış temizlik. Ev tipi deterjanlar ve sert fırçalar koruyucu vaks tabakasını söker. Vaks gidince UV doğrudan jelkota vurur ve süreç hızlanır.
Matlaşma tek başına bir arıza değildir; bakımın geciktiğinin işaretidir. Erken yakalanırsa pasta ve cila ile geri döner.
Renk seçiminin etkisi
Koyu renkli gövdeler güneşte belirgin biçimde daha çok ısınır ve UV hasarını daha görünür yaşar. Lacivert bir bordoda solma, beyaz bir bordoda aynı sürede fark edilmez — beyaz zaten pigment olarak titanyum dioksit içerir ve UV'yi yansıtır.
Bu, koyu renk seçmeyin demek değildir; koyu renkli teknede vaks bakımının daha sık yapılması gerektiği anlamına gelir. Aynı bakım programı iki tekneye farklı sonuç verir.
Tebeşirlenme: matlığın bir sonraki aşaması
Elinizi gövdeye sürdüğünüzde parmağınızda beyaz bir toz kalıyorsa buna tebeşirlenme denir. UV, jelkotun yüzeyindeki reçineyi ayrıştırmış ve geriye bağlayıcısını kaybetmiş dolgu maddesi kalmıştır.
Tebeşirlenmiş yüzey artık sadece cilayla düzelmez; önce o ölü tabakanın aşındırıcı pasta ile alınması gerekir. İyi haber şu: jelkot kalınlığı genellikle 0,5–0,8 mm arasındadır, yani birkaç mikronluk bir tabakayı almak ömründen belirgin bir şey götürmez.
Kötü haber, bunun sonsuza kadar tekrarlanamayacağıdır. Ağır pastayla yılda bir kez yüzey almak, on yıl sonra jelkotu incelten bir alışkanlığa dönüşür. Tebeşirlenmeyi önlemek, düzeltmekten her zaman ucuzdur.
Örümcek çatlakları: hangisi sorun, hangisi değil?
Jelkot yüzeyinde ince, ağ gibi yayılan çatlaklara örümcek çatlağı (crazing) denir. Hepsi aynı anlama gelmez ve ayırt etmenin pratik bir yolu vardır: çatlağın şekline bakın.
Ağ deseni — genellikle kozmetik. Köşelerde, kalıp geçişlerinde ve jelkotun doğal olarak kalın biriktiği yerlerde çıkar. Kalın jelkot esnemez; altındaki laminat sıcakla genleşip büzülürken üstteki sert tabaka çatlar. Gövdenin yapısal bütünlüğüyle ilgisi yoktur, su geçirmez.
Yıldız deseni — araştırılmalı. Tek bir noktadan ışınsal olarak yayılır ve genellikle bir darbenin, aşırı bir yükün veya bir bağlantı elemanının çevresindedir. Halat gözü, ırgat tabanı, koç boynuzu civarında yıldız çatlak görüyorsanız bu, altındaki laminatın o noktada zorlandığını söyler.
Buradaki iş jelkot tamiri değil, önce yükün nereden geldiğini bulmaktır. Çatlağı kapatıp nedeni bırakmak, aynı çatlağın bir sezon sonra geri gelmesi demektir. Bağlantı noktalarının altındaki takviyeyi ve bağlama düzenini kontrol edin.
Uzun ve düz çatlak. Gövde boyunca ya da bir hat üzerinde uzanan tek bir çatlak, laminatta bir gerilme hattını işaret edebilir. Bu, ikisinden de ciddidir ve yerinde bakılmalıdır.
Osmoz kabarcıkları: ayrı bir konu
Su hattının altında, jelkotun altında oluşan içi sıvı dolu kabarcıklara osmoz denir. Matlaşmayla ilgisi yoktur; farklı bir mekanizmadır.
Su, jelkotun mikro gözeneklerinden yavaşça laminata sızar ve içerideki çözünür maddelerle tepkimeye girer. Oluşan sıvı basınç yapar ve jelkotu kabartır. Kabarcık delindiğinde asidik, sirke kokulu bir sıvı çıkar — teşhisin en net işareti budur.
Osmoz genellikle sürekli suda kalan, iyi kurutulmamış teknelerde görülür. Erken aşamada tek tek kabarcıklar açılıp kurutulup doldurulabilir; yaygınsa jelkotun sökülüp gövdenin kurutulması ve yeniden kaplanması gerekir. Bu, tersane işidir.
Önleyici tarafı basittir: tekne her yıl karaya çıkıp kuruyabiliyorsa osmoz riski belirgin biçimde düşer. Kışlama sadece motor için değil, gövde için de yapılan bir bakımdır.
Üretimde bunu ne belirler?
Jelkotun ömrü büyük ölçüde döküldüğü gün belirlenir. Üç şey önemlidir:
Kalınlık tutarlılığı. Fazla kalan jelkot çatlar, ince kalan erken aşınır. Püskürtmenin her noktada aynı kalınlıkta olması işçilik meselesidir ve ustanın deneyimine bağlıdır.
Kür süresi. Jelkot tam kürlenmeden laminasyona geçilirse iki tabaka arasında zayıf bir bağ oluşur. Bu, yıllar sonra kabarcık ya da soyulma olarak geri döner. Üretimde zaman baskısı en çok bu adımda kendini gösterir.
Reçine oranı. Elle yatırmada reçine miktarı ustadan ustaya, hatta aynı ustada günden güne değişir. Vakum infüzyonda reçine tek seferde ve kontrollü emilir; oran gövdenin her yerinde aynı kalır. Nauta gövdelerinde RTM ve vakum infüzyon kullanılmasının bir nedeni de budur — yıllar içinde daha az mikro çatlak, daha az reçine fazlası, daha öngörülebilir bir yüzey demektir.
Bu, tekne alırken sorulması gereken ama genellikle sorulmayan bir sorudur: gövde hangi yöntemle üretildi?
Matlaşmayı geciktiren bakım düzeni
Yılda iki temel iş yeterlidir:
1. Sezon açılışında gövdeyi pH-nötr marin şampuanla yıkayın, kurulayın ve marin vaks çekin. Vaks UV'yi tutan feda katmanıdır; onu her sezon yenilemek jelkot almaktan çok daha ucuzdur.
2. Sezon sonunda tuzu tatlı suyla iyice durulayın. Tekne kışı tuzla geçirirse bahar temizliği çok daha ağır olur.
Ara bakım olarak her denizden dönüşte güverteyi ve bordoları tatlı suyla durulamak, yılda yapacağınız işi belirgin biçimde azaltır. Bu on dakikalık alışkanlık, uzun vadede en yüksek getirili bakımdır.
Koyu renkli teknelerde ve yoğun güneş alan bölgelerde vaksı sezon ortasında bir kez daha yenilemek anlamlıdır.
Ne zaman pasta, ne zaman sadece cila?
Basit bir testle karar verilir: temiz bir beze biraz cila alıp yarım metrekarelik bir alanı ovun.
• Parlaklık geri geliyorsa yüzey sağlam, sadece cila yeterlidir.
• Bez beyaz toz alıyor ve parlaklık zayıf dönüyorsa tebeşirlenme var, pasta gerekir.
• Pasta da açmıyorsa yüzey zımpara aşamasına gelmiştir; bu iş artık ev bakımı değil, atölye işidir.
Bu testi her sezon başında yapmak, gereksiz pasta çekmekten kaçınmanın en kolay yoludur. Pasta ve cila sırasının detaylarını — hangi devirde, hangi ped ve hangi sırayla — pasta, cila ve polisaj rehberinde anlattık.
Yeni teknede ilk yıl
Yeni bir teknenin jelkotu fabrika çıkışı en iyi hâlindedir ve tam da bu yüzden ilk yıl ihmal edilir. Oysa koruma en kolay o aşamada kurulur: ilk sezon başında çekilen vaks, henüz hiç bozulmamış bir yüzeyi korur.
İlk yıl için öneri: tesliminden sonraki ilk aylarda bir kez vaks, sezon boyunca düzenli tatlı su duruşu, sezon sonunda tam yıkama. Bu düzenle giren bir tekne beşinci yılında hâlâ pasta gerektirmez.
Süre ve maliyet beklentisi
Bakım kararı verirken en çok merak edilen iki şey ne kadar süreceği ve neyin gerektiğidir.
Vaks (koruma). Orta boy bir tekne için yarım gün. Gereken: pH-nötr marin şampuan, mikrofiber bez, marin vaks. Makine şart değil, elle de yapılabilir. Yılda bir, koyu renkte iki.
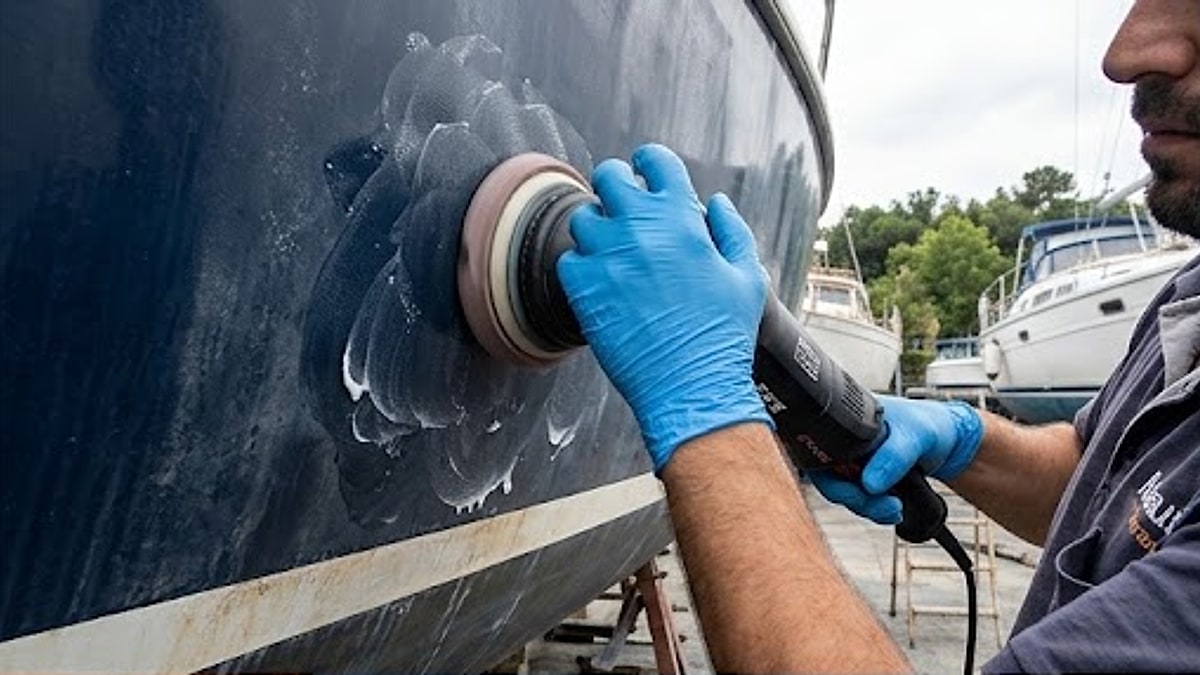
Cila (hafif yenileme). Bir gün. Eksantrik polisaj makinesi ve yumuşak ped işi belirgin biçimde hızlandırır. Yüzey sağlamsa sonuç ilk günkü parlaklığa yakındır.
Pasta + cila (yenileme). İki güne yayılabilir. Ağır ve ince pasta, iki ayrı ped seti ve sabır gerekir. Bir bordoyu bitirip ertesi gün diğerine geçmek, hem sonucu hem sizi korur.
Zımpara + pasta + cila (onarım). Bu artık atölye işidir. Ağır tebeşirlenmiş bir gövdenin tam yenilenmesi birkaç gün sürer ve deneyim ister.
Karar verirken şunu hesaba katın: düzenli vaks çeken bir tekne yıllarca pasta aşamasına hiç gelmez. Bakımı erteleyerek kazanılan zaman, sonradan katlanarak geri ödenir.
Özet
Jelkot teknenin derisidir ve tıpkı deri gibi güneşten, tuzdan ve sert temizlikten yıpranır.
• Matlaşma erken uyarıdır — cila ile döner.
• Tebeşirlenme gecikmiş bakımdır — pasta gerekir.
• Ağ çatlağı genellikle kozmetiktir.
• Yıldız çatlak yükün nereden geldiğini sorar.
• Kabarcık osmozdur ve ayrı bir iştir.
Bakım zorluğu üretimde başlar: kalınlığı tutarlı ve reçine oranı sabit dökülmüş bir jelkot, on yıl sonra da pastayla açılır. Bu yüzden tekne alırken gövdenin nasıl üretildiğini sormak, sonradan yapacağınız bakımın ne kadar kolay olacağını sormakla aynı şeydir.